Прямые поставки
металлобаза
без посредников
ПН - ЧТ 9:00 - 18:00 (ПТ до 17:00)

Металлические фермы из профильной трубы: расчет, изготовление и применение
13 лет на рынке металлопроката
Работаем с ИП, частными лицами, Управляющими Компаниями и другими организациями
Доставим продукцию к назначенному времени
Доставка по Санкт-Петербургу и Ленинградской области
- Устройство и принцип работы фермы
- Где применяются стальные фермы?
- Основные схемы и выбор конструкции
- Треугольные
- Трапециевидные и полигональные
- С параллельными поясами
- Арочные и специальные
- Как рассчитать нагрузку на ферму?
- Как рассчитать расход профильной трубы?
- Как расположить раскосы и решетку?
- Как сварить ферму без значительных деформаций?
- Типичные ошибки при изготовлении
- Контроль готовой фермы и эксплуатация
- Заключение
При перекрытии значительных пролетов требуется получить несущую способность и жесткость без неоправданного увеличения массы каркаса. Для этой задачи применяют стальные решетчатые системы (фермы): в них материал сосредоточен в поясах и элементах решетки, а свободное пространство между стержнями позволяет уменьшить собственную массу по сравнению со сплошными балочными элементами. Металлическая ферма из профильной трубы может использоваться в покрытиях зданий, навесах, ангарах, складских и производственных сооружениях. Ее параметры определяют расчетом с учетом нагрузок, пролета, опорной схемы и условий эксплуатации.
Устройство и принцип работы фермы
Ферма из профтрубы представляет собой плоскую или пространственную решетчатую систему. Основные элементы плоской фермы — верхний и нижний пояса, стойки и раскосы. Пояса воспринимают продольные усилия, а решетка передает усилия между ними и обеспечивает совместную работу стержней.
В расчетной модели узлы фермы часто принимают шарнирными, а нагрузки прикладывают в узловых точках. При такой схеме элементы работают преимущественно на растяжение или сжатие. Однако реальная сварная конструкция отличается от идеализированной расчетной схемы. Жесткость узлов, эксцентриситеты соединений, собственный вес элементов и внеузловое приложение нагрузки могут создавать дополнительные изгибающие моменты.
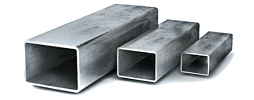
Для поясов и элементов решетки могут применяться квадратные и прямоугольные профильные трубы. При выборе учитывают площадь сечения, геометрические характеристики относительно осей, толщину стенки, расчетные сопротивления стали и устойчивость сжатых элементов.
Для строительных конструкций применяются замкнутые гнутые сварные квадратные и прямоугольные профили; соответствующие требования к такой продукции устанавливает ГОСТ 30245. Общие требования к строительным стальным конструкциям регламентирует ГОСТ 23118-2019.
Где применяются стальные фермы?
Фермы из профильной трубы используют там, где требуется перекрыть пролет с ограниченным количеством промежуточных опор:
- стропильные и подстропильные системы покрытий;
- ангары и складские здания;
- производственные корпуса;
- сельскохозяйственные сооружения;
- спортивные и общественные объекты;
- открытые навесы;
- козырьки и другие металлоконструкции.
В частном строительстве фермы могут использоваться для крышки или покрытия, например, когда требуется перекрыть гараж без установки промежуточной стойки. Для небольшого навеса требования к расчету остаются обязательными: собственный вес конструкции, кровля, снег и ветер определяют реальные усилия в ее элементах.
Основные схемы и выбор конструкции
Существует несколько вариантов очертания поясов и организации решетки. Производители предлагают как типовые изделия, так и фермы по индивидуальным чертежам.
Треугольные
Верхние пояса образуют скат или два ската. Вариант подходит для кровель с выраженным уклоном и позволяет получить простую геометрию конструкции. Недостатком может стать увеличение высоты и длины отдельных элементов по сравнению с другими расчетными схемами.
Трапециевидные и полигональные
У таких ферм очертание поясов меняется по длине пролета. Схема позволяет рационально распределять материал при определенной геометрии покрытия и больших пролетах. При этом изготовление узлов и контроль геометрии сложнее, чем у повторяющихся элементов фермы с параллельными поясами.
С параллельными поясами
Пояса расположены примерно параллельно, поэтому элементы решетки могут иметь повторяющуюся геометрию. Это упрощает раскрой, сборку и изготовление серии одинаковых изделий.
Арочные и специальные
Для больших пролетов или объектов со сложной архитектурой применяют арочные, сегментные и другие индивидуальные решения.
Как видно по перечисленным выше разновидностям, виды ферм из профильной трубы различаются прежде всего геометрией поясов, схемой решетки и характером опирания.
При выборе учитывают:
- расчетный пролет;
- шаг между соседними фермами;
- форму и уклон покрытия;
- тип кровельного материала;
- постоянные и временные нагрузки;
- снеговой и ветровой районы;
- ограничения по высоте;
- способ монтажа;
- условия эксплуатации.
Как рассчитать нагрузку на ферму?
Рассчитать нагрузку нужно с определения всех воздействий, которые передаются на покрытие и далее на фермы. К постоянным нагрузкам относятся собственный вес фермы, кровельного покрытия, прогонов, связей и других постоянно установленных элементов. Временные воздействия включают снеговую и ветровую нагрузки, а также предусмотренные проектом эксплуатационные нагрузки.
Для определения нормативных и расчетных значений воздействий применяют СП 20.13330.2016 «Нагрузки и воздействия». Для самой стальной системы затем проверяют прочность, общую и местную устойчивость, жесткость элементов и работу соединений в соответствии с СП 16.13330.2017 «Стальные конструкции».
Упрощенно расчетная последовательность выглядит так:
- Определяют нагрузки на единицу площади покрытия.
- Учитывают шаг между фермами и переводят нагрузку в нагрузку на конкретную ферму.
- Определяют расчетные сочетания воздействий.
- Строят расчетную схему и получают усилия в поясах, стойках и раскосах.
- Подбирают сечения элементов.
- Проверяют прочность, устойчивость и деформации.
- Проверяют узлы и сварные соединения.
Простой подсчет суммарной массы кровли недостаточен: одинаковая по величине нагрузка может по-разному воздействовать на элементы в зависимости от ее распределения и расчетной схемы.
Как рассчитать расход профильной трубы?
После определения геометрии и сечений составляют спецификацию. В нее включают каждый элемент пояса и решетки, опорные детали, фасонки, соединительные элементы и другие предусмотренные проектом позиции.
Расход профильной трубы определяют по длине заготовок с учетом карты раскроя. В общем случае необходимо учитывать количество ферм, длину верхних и нижних поясов, количество и длину раскосов и стоек, дополнительные элементы, длину стандартных хлыстов проката, технологические припуски, а также отходы при резке.
Точный расход определяют не только суммированием длин, но и оптимизацией раскроя. При серийном производстве такой подход особенно важен. Заводы используют карты раскроя, шаблоны и кондукторы, позволяющие одновременно контролировать геометрию и повторяемость изделий.
Как расположить раскосы и решетку?
Решетка определяет передачу усилий между поясами. Основной принцип — узлы решетки должны соответствовать расчетной схеме, а нагрузки от прогонов и других элементов по возможности передаваться в расчетные узловые точки. При этом проверяют длину сжатых стержней и их устойчивость. Зависимость тут прямая: чем больше длина сжатого элемента, тем выше риск потери устойчивости.
При проектировании сравнивают несколько вариантов: треугольную решетку, раскосную, шпренгельную и комбинированные схемы.
Избыточное количество раскосов увеличивает массу, число сварных соединений и трудоемкость изготовления фермы из профильной трубы. Слишком редкая решетка, наоборот, может привести к увеличению длины расчетных элементов и неблагоприятному распределению усилий.
Для каждого объекта оптимальная схема определяется расчетом. Универсального правила, согласно которому определенная решетка всегда является наиболее экономичной, нет.
Как сварить ферму без значительных деформаций?
Сварочные деформации возникают из-за неравномерного нагрева и последующей усадки металла. Чтобы сварить ферму с контролируемой геометрией, применяют последовательность:
- Проверяют профильные трубы по размерам, прямолинейности и состоянию поверхности.
- Выполняют точную разметку и раскрой деталей.
- Укладывают элементы на жесткий сборочный стол, стапель или кондуктор.
- Фиксируют пояса и элементы решетки в проектном положении.
- Выполняют прихватки и повторно проверяют размеры.
- Контролируют диагонали, высоту, длину и положение узлов.
- Выполняют сварку в технологически заданной последовательности.
- После остывания контролируют геометрию и качество соединений.
Для одинаковых изделий применение кондуктора особенно эффективно: он удерживает элементы в заданном положении и уменьшает накопление размерных отклонений. На промышленном производстве ферм кондукторы используются именно для обеспечения проектной геометрии.
Чтобы снизить деформации, сварные швы располагают и выполняют по возможности симметрично относительно оси изделия, чередуют участки сварки и не создают без необходимости чрезмерный объем наплавленного металла. Конкретная последовательность, размеры швов и сварочные материалы должны соответствовать рабочей документации и принятой технологии. ГОСТ 5264-80 устанавливает основные типы и размеры соединений, выполняемых ручной дуговой сваркой, а ГОСТ 14771-76 — соединений при дуговой сварке в защитном газе.
Типичные ошибки при изготовлении
Наиболее распространенные проблемы связаны не с самой профильной трубой, а с нарушением расчетной и производственной технологии.
Подбор профиля «по опыту». Размер трубы нельзя назначать только по пролету или аналогии с соседним объектом. При одинаковом пролете нагрузки, шаг ферм, условия опирания и требования к жесткости могут отличаться.
Отсутствие полноценного расчета. Проверка только несущей способности по одному усилию не заменяет проверки устойчивости, деформаций, узлов и сочетаний нагрузок.
Нарушение геометрии. Смещение узлов или изменение высоты фермы меняет расчетную схему и длины элементов.
Сварка без фиксации. Прихватки и окончательная сварка без жесткого основания повышают риск увода поясов и появления остаточных деформаций.
Односторонняя последовательная сварка. Концентрация тепла с одной стороны способствует короблению.
Недостаточная подготовка поверхности. Ржавчина, масло, влага и загрязнения ухудшают условия формирования сварного соединения.
Попытка исправить крупные отклонения после сварки. Чем раньше обнаружена ошибка, тем проще ее устранить. Поэтому контроль выполняют после раскроя, сборки, прихватки и окончательной сварки.
Отсутствие антикоррозионной защиты. После изготовления необходимо удалить загрязнения и продукты сварки и нанести предусмотренное проектом защитное покрытие.
Контроль готовой фермы и эксплуатация
Перед монтажом проверяют геометрические размеры, расположение узлов, качество сварных соединений, состояние защитного покрытия и соответствие изделия рабочей документации.
При приемке ответственных строительных конструкций состав и методы контроля определяются проектной и нормативной документацией. Для сварных соединений могут применяться визуальный и измерительный контроль, а при соответствующих требованиях — дополнительные методы неразрушающего контроля.
При эксплуатации необходимо периодически оценивать состояние защитного покрытия и мест соединений, особенно в условиях повышенной влажности или агрессивной среды. Обнаруженные очаги коррозии и повреждения покрытия устраняют до развития значительного коррозионного поражения.
Нельзя без расчетной проверки изменять схему фермы, вырезать элементы решетки, устанавливать дополнительное оборудование или подвешивать к поясам нагрузки, не предусмотренные проектом.
Заключение
Стальная ферма позволяет рационально распределить материал между поясами и решеткой и перекрывать значительные пролеты при сравнительно небольшой собственной массе.
Перед производством необходимо правильно определить нагрузки по СП 20.13330.2016, выполнить расчет стальной системы по СП 16.13330.2017, назначить сечения и проверить узлы. Для производства применяют профиль, соответствующий нормативным требованиям к строительному прокату, а сварные соединения выполняют по утвержденной технологии.
При повторяющемся производстве целесообразно использовать кондукторы и контролировать геометрию на всех стадиях. После сварки конструкцию защищают от коррозии и принимают по проектной и нормативной документации. Такой подход позволяет сделать ферму не только легкой и технологичной, но и обеспечить ее расчетную несущую способность и долговечность.
Ваша заявка успешно отправлена.
Мы свяжемся с Вами в ближайшее время
Что-то пошло не так. Попробуйте еще раз
-
Производство трансформаторных подстанций: технологии, оборудование и этапы изготовления
Трансформаторная подстанция связывает питающую электрическую сеть с сетью потребителя: принимает электроэнергию, изменяет ее напряжение и распределяет по отходящим линиям.
-
Металлические фермы из профильной трубы: расчет, изготовление и применение
При перекрытии значительных пролетов требуется получить несущую способность и жесткость без неоправданного увеличения массы каркаса.
-
Строительство быстровозводимых металлических ангаров и их виды
Быстровозводимые ангары оптимальны для промышленных сооружений, сельского хозяйства, организации склада. Главным достоинством металлических конструкций становится быстрое развертывание инфра...